Токарная обработка остаётся одним из базовых методов формообразования деталей вращения, и с появлением числового программного управления этот метод пережил качественное изменение. Там, где раньше мастер управлял резцом вручную, ориентируясь на собственный опыт и на слух, сегодня работает программа, задающая траекторию с микронной точностью. Токарные станки с ЧПУ позволяют получать детали сложной геометрии, выдерживать жёсткие допуски, обеспечивать повторяемость от первой до тысячной заготовки и сокращать время производственного цикла. Понимание принципов работы таких станков, особенностей программирования, инструмента и оснастки помогает предприятиям принимать обоснованные решения и получать конкурентные преимущества.
Сфера применения токарной обработки с ЧПУ https://conturobrabotki.ru/service/tokarnaya-obrabotka-na-stankah-s-chpu/ охватывает машиностроение, приборостроение, авиационную и медицинскую промышленность, нефтегазовый сектор, энергетику и производство товаров народного потребления. Детали вращения — валы, втулки, фланцы, штуцеры, кольца, оси, корпуса — встречаются практически в любом механизме. От того, насколько точно и стабильно они изготовлены, зависит работа узлов, ресурс оборудования и безопасность эксплуатации.
- Что представляет собой токарная обработка с ЧПУ
- Чем отличается ЧПУ от универсального токарного станка
- Программирование обработки: от чертежа к управляющей программе
- G-код и основные команды
- Инструмент и оснастка для токарной обработки с ЧПУ
- СОЖ и удаление стружки
- Точность, повторяемость и качество поверхности
- Факторы, влияющие на отклонения
- Экономика токарной обработки с ЧПУ
- Серийность и выбор стратегии
- Автоматизация и интеграция в производственные системы
- Безопасность и обслуживание станков с ЧПУ
- Типичные ошибки при токарной обработке с ЧПУ
- Обучение персонала и повышение квалификации
- Перспективы токарной обработки с ЧПУ
Что представляет собой токарная обработка с ЧПУ
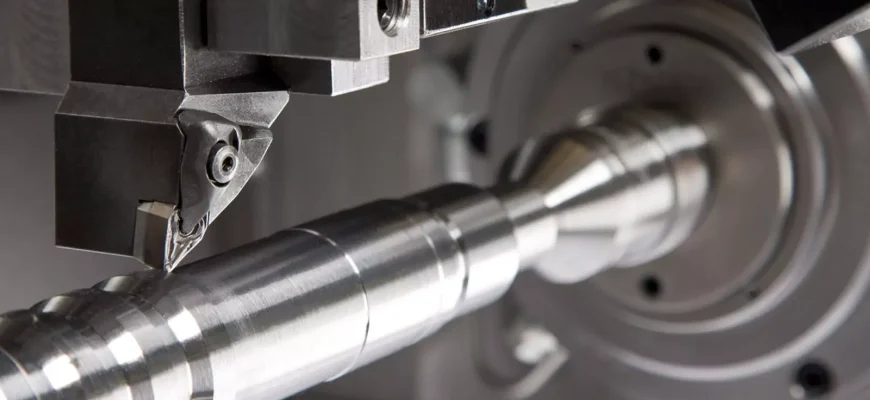
Токарная обработка с ЧПУ — это процесс снятия материала с вращающейся заготовки резцом, движение которого управляется программой. Числовое программное управление задаёт координаты, скорости подачи, частоту вращения шпинделя и последовательность операций. Оператор не управляет резцом напрямую: он загружает программу, устанавливает заготовку и инструмент, контролирует процесс.
Основные узлы станка с ЧПУ включают станину, шпиндельный узел, суппорт с револьверной головкой или револьверными блоками, приводы подач, систему управления, устройства смены инструмента и приёма заготовок. Современные модели оснащаются приводами с обратной связью, датчиками, системами диагностики и автоматической коррекции.
Ключевое отличие от универсального станка — программируемость. Один раз составленная и отлаженная программа может воспроизводиться многократно с минимальными отклонениями. Это снижает зависимость от квалификации оператора и повышает стабильность качества.
- Шпиндельный узел с высокоточными подшипниками и приводами.
- Сусппорт или револьверная головка с инструментами.
- Приводы подач по осям X, Z, а в сложных станках — Y, C и дополнительным.
- Система ЧПУ с дисплеем, пультом и памятью программ.
- Устройство автоматической смены инструмента.
- Механизмы подачи прутка, загрузки и выгрузки деталей.
- Системы контроля, измерения и диагностики.
- Устройства удаления стружки и подачи СОЖ.
Станки с ЧПУ делятся на токарные центры с горизонтальной или вертикальной осью, многошпиндельные, прутковые, патронные, а также токарно-фрезерные обрабатывающие центры. Выбор типа зависит от размеров деталей, серийности, требований к точности и дополнительным операциям.
Чем отличается ЧПУ от универсального токарного станка
Универсальный станок требует постоянного участия оператора: он вручную задаёт подачу, следит за размером, меняет инструмент, корректирует режимы. ЧПУ берёт эти задачи на себя, выполняя программу с высокой повторяемостью. Оператор превращается в наладчика и контролёра процесса.
Производительность станка с ЧПУ выше за счёт оптимальных режимов, быстрых перемещений, автоматической смены инструмента и возможности совмещения операций. Точность определяется приводами и системой управления, а не только мастерством оператора. Это позволяет изготавливать детали с допусками, недостижимыми на универсальном оборудовании.
Гибкость ЧПУ проявляется в быстрой переналадке. Смена программы и инструмента занимает минуты, что делает экономически выгодным изготовление небольших партий и единичных изделий сложной формы. Универсальный станок в таких условиях требует больше времени и квалификации.
Программирование обработки: от чертежа к управляющей программе
Программа для токарного станка с ЧПУ создаётся на основе чертежа или трёхмерной модели. Технолог-программист определяет последовательность переходов, выбирает инструмент, назначает режимы резания, рассчитывает траектории. Результат оформляется в виде кода, понятного системе управления.
Существуют два основных подхода: ручное программирование с использованием G-кода и автоматизированная подготовка в CAM-системах. Ручное программирование подходит для простых деталей и отработки типовых операций. CAM-системы генерируют программу на основе модели, учитывая геометрию, инструмент и стратегию обработки.
Современные системы ЧПУ поддерживают диалоговое программирование, когда оператор задаёт параметры через меню, а система формирует код. Это ускоряет подготовку и снижает вероятность ошибок. Некоторые станки оснащаются адаптивными системами, корректирующими режимы в процессе обработки.
- Анализ чертежа и определение технологических требований.
- Выбор схемы базирования и закрепления заготовки.
- Подбор инструмента и последовательности переходов.
- Расчёт режимов резания: скорость, подача, глубина.
- Построение траекторий и программирование циклов.
- Верификация программы и симуляция обработки.
- Отладка на станке и корректировка.
Верификация программы на компьютере позволяет выявить столкновения, ошибки траекторий и неоптимальные перемещения до запуска на станке. Это экономит время и предотвращает поломки инструмента и оборудования.
G-код и основные команды
G-код — стандартный язык программирования станков с ЧПУ. Он включает подготовительные команды (G), вспомогательные функции (M), координаты перемещения (X, Z, Y), параметры подачи (F), частоты вращения (S), номера инструментов (T). Комбинация этих элементов описывает все действия станка.
Типовые команды включают быстрое перемещение, линейную и круговую интерполяцию, циклы сверления и нарезания резьбы, компенсацию радиуса инструмента, смену инструмента, включение и выключение шпинделя и СОЖ. Понимание этих команд необходимо для отладки и оптимизации.
Разные системы ЧПУ могут иметь свои особенности синтаксиса и дополнительные функции. Программист учитывает это при подготовке управляющих программ для конкретного станка.
Инструмент и оснастка для токарной обработки с ЧПУ
Инструмент определяет производительность, качество поверхности и точность. Для токарной обработки применяются резцы с механическим креплением сменных пластин, изготовленных из твердых сплавов, керамики, кубического нитрида бора, алмазных материалов. Выбор материала зависит от обрабатываемого материала, режимов и требований к качеству.
Геометрия пластин влияет на силы резания, стружкообразование, стойкость и качество поверхности. Современные пластины имеют покрытия, повышающие износостойкость и снижающие трение. Системы крепления обеспечивают быструю смену и точное позиционирование.
Оснастка включает патроны, цанги, люнеты, центры, оправки, приспособления для закрепления заготовок. Правильный выбор оснастки обеспечивает жёсткость системы, точность базирования и удобство установки. Для прутковых станков используются подающие механизмы и направляющие втулки.
- Резцы с механическим креплением пластин.
- Пластины из твердого сплава, керамики, КНБ, алмаза.
- Покрытия: CVD, PVD, многослойные и наноструктурированные.
- Сверла, метчики, развёртки, расточные оправки.
- Патроны, цанги, люнеты, центры.
- Устройства автоматической смены инструмента.
- Системы измерения и контроля инструмента.
Учёт стойкости инструмента и своевременная замена пластин предотвращают брак и поломки. Системы диагностики и мониторинга помогают отслеживать износ и прогнозировать замену.
СОЖ и удаление стружки
Смазочно-охлаждающие жидкости снижают температуру в зоне резания, уменьшают трение и износ инструмента, улучшают качество поверхности и облегчают удаление стружки. Выбор СОЖ зависит от обрабатываемого материала и типа операций. Применяются эмульсии, масла, синтетические и полусинтетические составы.
Системы подачи СОЖ могут быть напорными, через инструмент, туманными. Эффективное охлаждение особенно важно при высоких скоростях и обработке труднообрабатываемых материалов. Удаление стружки организуется с помощью конвейеров, шнеков, стружколомов.
Соблюдение требований по обращению с СОЖ и стружкой влияет на безопасность, экологию и долговечность оборудования. Регулярная замена и фильтрация СОЖ поддерживают стабильность процесса.
Точность, повторяемость и качество поверхности
Точность обработки определяется совокупностью факторов: жёсткостью станка, качеством приводов и направляющих, температурной стабильностью, точностью позиционирования, качеством инструмента и оснастки, режимами резания. Современные станки с ЧПУ обеспечивают допуски в пределах нескольких микрометров при правильной настройке и эксплуатации.
Повторяемость — способность станка воспроизводить одну и ту же деталь с минимальными отклонениями от партии к партии. Она зависит от стабильности приводов, температурной компенсации, износа инструмента и качества управления. Системы ЧПУ с обратной связью и коррекцией повышают повторяемость.
Качество поверхности характеризуется шероховатостью, которая зависит от подачи, скорости, геометрии инструмента, жёсткости системы и вибраций. Оптимальные режимы и качественный инструмент обеспечивают поверхности, не требующие дополнительной обработки.
- Жёсткость станка и отсутствие вибраций.
- Точность приводов и направляющих.
- Температурная стабильность и компенсация.
- Качество инструмента и оснастки.
- Правильные режимы резания.
- Контроль износа и своевременная замена.
- Измерения и коррекция в процессе.
Системы активного контроля позволяют измерять детали непосредственно на станке и корректировать обработку. Это особенно важно для ответственных деталей с жёсткими допусками.
Факторы, влияющие на отклонения
Тепловые деформации возникают от нагрева шпинделя, приводов, инструмента и стружки. Станки оснащаются системами термостабилизации и компенсации. Вибрации вызываются дисбалансом, недостаточной жёсткостью, неправильными режимами. Демпфирование и оптимизация режимов снижают их влияние.
Износ инструмента приводит к изменению размеров и ухудшению поверхности. Мониторинг стойкости и своевременная замена обязательны. Погрешности базирования и закрепления заготовки устраняются правильным выбором оснастки и схемы установки.
Программные ошибки и неверные коррекции также вызывают отклонения. Верификация и отладка программ минимизируют эти риски.
Экономика токарной обработки с ЧПУ
Стоимость обработки складывается из затрат на оборудование, инструмент, оснастку, программирование, оплату труда, энергию, обслуживание и амортизацию. Станки с ЧПУ дороже универсальных, но их производительность и точность окупаются при серийном производстве и высоких требованиях к качеству.
Экономия достигается за счёт сокращения времени обработки, уменьшения брака, снижения потребности в высококвалифицированных операторах, возможности работы с минимальным участием человека. Быстрая переналадка делает выгодным изготовление малых партий и единичных деталей.
Расчёт совокупной стоимости владения учитывает не только цену станка, но и расходы на инструмент, обслуживание, обучение, простой. Инвестиции в качественное оборудование и оснастку снижают долгосрочные издержки.
- Первоначальные инвестиции в станок и оснастку.
- Затраты на инструмент и его замену.
- Программирование и подготовка производства.
- Оплата труда операторов и наладчиков.
- Энергопотребление и СОЖ.
- Обслуживание и ремонт.
- Амортизация и простой.
Автоматизация загрузки и выгрузки, многостаночное обслуживание, работа в необслуживаемом режиме повышают производительность и снижают себестоимость. Гибкие производственные системы объединяют несколько станков и роботов.
Серийность и выбор стратегии
Единичное производство требует гибкости и быстрой переналадки. ЧПУ позволяет изготавливать уникальные детали без дорогостоящей оснастки. Мелкосерийное производство выигрывает от повторяемости и точности. Крупносерийное и массовое — от автоматизации и минимального времени цикла.
Стратегия обработки выбирается с учётом объёмов, требований к точности, доступного оборудования и квалификации персонала. Комбинация станков с ЧПУ и универсального оборудования может быть оптимальной для смешанного производства.
Аутсорсинг токарной обработки с ЧПУ позволяет предприятиям получать детали без инвестиций в оборудование и персонал. Выбор между собственным производством и заказом зависит от объёмов, конфиденциальности, сроков и стоимости.
Автоматизация и интеграция в производственные системы
Современные токарные центры интегрируются в автоматизированные линии с роботами, конвейерами, системами хранения и управления. Это позволяет работать в режиме, близком к безлюдному, с минимальным вмешательством оператора.
Системы управления производством собирают данные о работе станков, загрузке, износе инструмента, качестве. Аналитика помогает оптимизировать процессы, планировать обслуживание, прогнозировать потребности в ресурсах. Цифровые двойники позволяют моделировать обработку и выявлять узкие места.
Интеграция с CAD/CAM-системами ускоряет подготовку производства. Модель детали передаётся в CAM, где генерируется программа, которая загружается в станок. Обратная связь от станка корректирует процесс и улучшает будущие программы.
- Роботизированная загрузка и выгрузка деталей.
- Автоматические склады и транспортные системы.
- Системы мониторинга и диагностики станков.
- Интеграция с MES и ERP для планирования.
- Цифровые двойники и симуляция процессов.
- Сбор и анализ данных о качестве и производительности.
- Предиктивное обслуживание оборудования.
Автоматизация повышает стабильность, снижает влияние человеческого фактора и увеличивает загрузку оборудования. Инвестиции окупаются за счёт роста производительности и снижения издержек.
Безопасность и обслуживание станков с ЧПУ
Работа со станками с ЧПУ требует соблюдения правил безопасности: защитные ограждения, блокировки, аварийные остановы, обучение персонала. Оператор не должен находиться в зоне движения инструмента и подвижных узлов во время работы.
Обслуживание включает регулярную проверку приводов, направляющих, систем СОЖ, смазки, калибровку, замену изношенных элементов. Плановое обслуживание предотвращает аварийные остановы и продлевает срок службы.
Диагностические системы выявляют неисправности на ранних стадиях. Ведение журналов и анализ отказов помогают улучшать надёжность и планировать ремонты.
Типичные ошибки при токарной обработке с ЧПУ
Ошибки возникают на разных этапах: при программировании, наладке, выборе инструмента, установке заготовки, контроле процесса. Их последствия варьируются от брака до поломки станка и травм.
Неправильные режимы резания приводят к ускоренному износу инструмента, плохому качеству поверхности, вибрациям. Ошибки в программе вызывают столкновения и повреждения. Недостаточная жёсткость системы создаёт отклонения размеров.
Игнорирование износа инструмента и несвоевременная замена пластин ухудшают точность. Отсутствие контроля СОЖ и стружки приводит к перегреву и загрязнению. Неправильное базирование и закрепление вызывают смещения заготовки.
- Неверные режимы резания и подачи.
- Ошибки в управляющей программе.
- Недостаточная жёсткость системы.
- Износ инструмента без своевременной замены.
- Неправильное базирование и закрепление.
- Игнорирование СОЖ и удаления стружки.
- Отсутствие верификации и отладки программ.
- Нарушение правил безопасности.
Предотвращение ошибок обеспечивается обучением, регламентами, верификацией программ, контролем инструмента и процесса, ведением документации. Культура производства и внимание к деталям снижают риски.
Обучение персонала и повышение квалификации
Операторы и наладчики станков с ЧПУ должны знать устройство оборудования, системы управления, инструмент, оснастку, материалы, режимы резания, методы контроля. Программисты — владеть G-кодом, CAM-системами, технологией обработки.
Регулярное обучение и обмен опытом поддерживают квалификацию. Производители станков и инструмента предлагают курсы и материалы. Внутренние стандарты и наставничество ускоряют адаптацию новых сотрудников.
Квалифицированный персонал способен оптимизировать процессы, выявлять проблемы и предлагать улучшения. Инвестиции в обучение окупаются качеством и производительностью.
Перспективы токарной обработки с ЧПУ
Развитие идёт в направлении повышения точности, скорости, автоматизации и интеграции. Появляются станки с комбинированной обработкой, включающей точение, фрезерование, сверление, лазерную обработку. Управление становится более интеллектуальным, с адаптацией к условиям.
Инструменты с покрытиями и новыми материалами расширяют возможности обработки труднообрабатываемых сплавов. Системы мониторинга и диагностики на основе сенсоров и алгоритмов повышают надёжность и предсказуемость.
Цифровизация и интеграция с производственными системами создают гибкие производства, способные быстро перестраиваться под изменяющиеся требования. Токарная обработка с ЧПУ остаётся ядром точного машиностроения и основой для создания сложных изделий.
Понимание технологии, экономики и тенденций позволяет предприятиям эффективно использовать токарные станки с ЧПУ, повышать качество продукции и укреплять конкурентные позиции. Точность, повторяемость и производительность этих станков делают их незаменимыми в современном производстве.